Správy

Ako dosiahne plochá príruba spoľahlivé utesnenie pomocou skrutiek?

2026-09-17 13:30:08

V petrochemickom závode musí skrutkový prírubový spoj obsahovať procesnú kvapalinu pri tlakoch nad 100 barov a teplotách nad 400 °C. Tesnenie nevytvára jeden komponent, ale systém: čelá prírub, tesnenie a skrutky. Keď sú skrutky utiahnuté, vytvárajú zvieraciu silu, ktorá stláča tesnenie medzi čelami prírub. Tesnenie sa zase deformuje a vypĺňa mikroskopické nerovnosti na povrchoch prírub, čím vytvára bariéru, ktorá zabraňuje úniku. Zdá sa to dosť jednoduché. Netesnosti prírub sú však jednou z najčastejších príčin priemyselných nehôd a výrobných strát. Dôvodom je, že dosiahnutie spoľahlivého tesnenia vyžaduje presné vyváženie zaťaženia skrutiek, stlačenia tesnenia a tuhosti príruby – rovnováhu, ktorá sa ľahko naruší nesprávnou inštaláciou, nesprávnym krútiacim momentom skrutiek alebo zlou kvalitou čela príruby.


Otázka, ako aplochá prírubadosiahnutie spoľahlivého utesnenia pomocou skrutiek preto nie je len otázkou utiahnutia skrutiek, kým nebudú utiahnuté. Je to vec inžinierstva. Zaťaženie skrutky musí byť dostatočné na stlačenie tesnenia na utesnenie, ale nie také vysoké, aby rozdrvilo tesnenie alebo uvoľnilo skrutky. Čelá príruby musia byť dostatočne ploché a hladké, aby sa tesnenie prispôsobilo, ale nie také hladké, aby tesnenie nemohlo uchopiť. Skrutky musia byť utiahnuté v určitom poradí, aby sa zabezpečilo rovnomerné rozloženie zaťaženia. A celá zostava musí byť navrhnutá tak, aby vydržala prevádzkový tlak, teplotu a tepelné cykly bez straty tesniacej sily. Tento článok podrobne preskúma každý z týchto faktorov a poskytne inžinierom, odborníkom na údržbu a špecialistom na obstarávanie komplexné pochopenie skrutkového tesnenia plochých prírub. OWenzhou Longan Flange Co., Ltd.Naša továreň vyrába ploché príruby už viac ako dve desaťročia a vyvinuli sme hlboké pochopenie faktorov, ktoré určujú spoľahlivosť tesnenia.

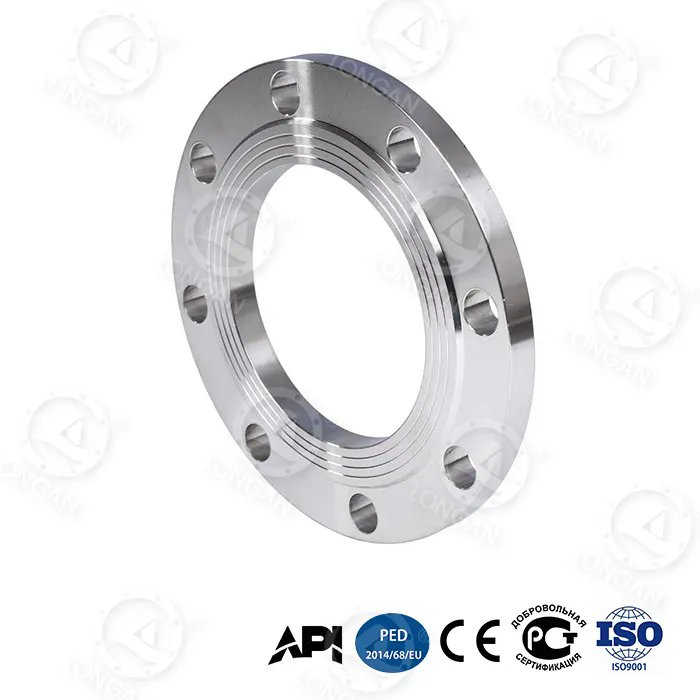
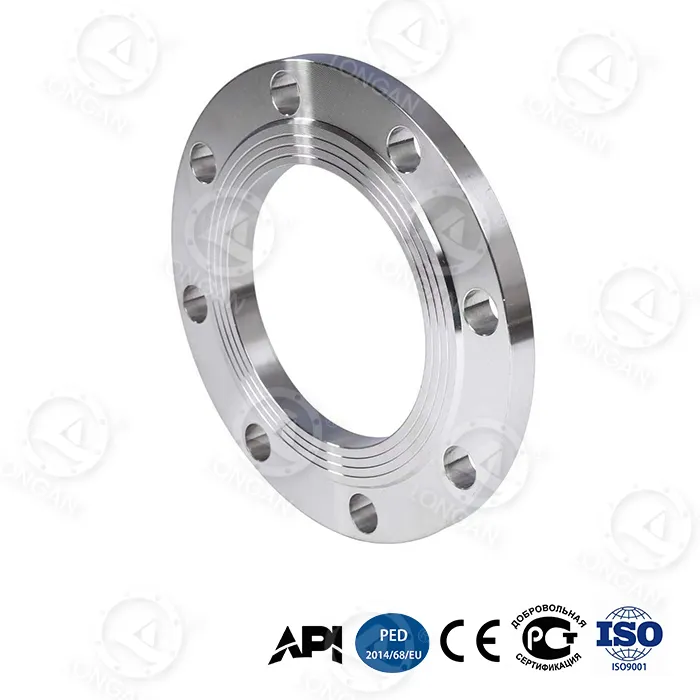
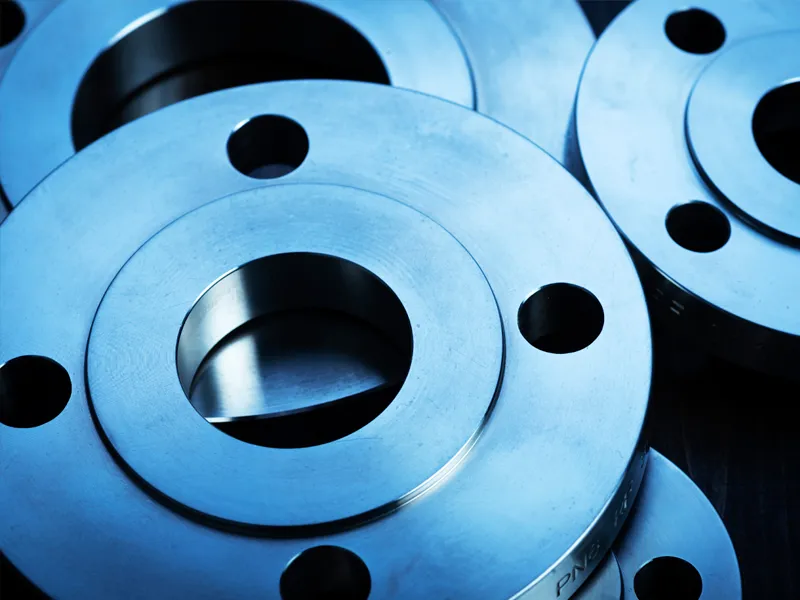
sme b16.5 flat face flange


Obsah


1. Tesniaci mechanizmus: Čo sa vlastne stane, keď utiahnete skrutku?

Aby sme pochopili, ako plochá príruba dosahuje spoľahlivé utesnenie, musíme najprv pochopiť mechaniku skrutkového spoja. Keď je skrutka utiahnutá, je elasticky natiahnutá. Skrutka pôsobí ako pružina a napätie v skrutke vytvára upínaciu silu, ktorá priťahuje obe čelá príruby k sebe. Táto zvieracia sila sa prenáša cez čelá prírub na tesnenie. Tesnenie, ktoré je vyrobené z mäkšieho materiálu ako príruba, je stlačené. Pri stláčaní steká do mikroskopických úžľabín a škrabe na čele príruby, čím vytvára kľukatú dráhu, ktorou stlačená tekutina nemôže ľahko preniknúť. Utesnenie sa dosiahne, keď je tesnenie dostatočne stlačené, aby vyplnilo tieto nepravidelnosti a keď je zvyškové tlakové napätie na tesnení väčšie ako vnútorný tlak tekutiny.

Kľúčovým princípom je, že tesnenie musí byť udržiavané v stave stlačenia počas celej životnosti spoja. Ak tlakové napätie klesne pod kritickú úroveň, tesnenie bude netesné. Tlakové napätie môže klesnúť z niekoľkých dôvodov. Tesnenie sa môže časom uvoľniť (tečúť), najmä pri zvýšených teplotách. Skrutky môžu stratiť napätie v dôsledku uvoľnenia alebo vibrácií. Čelá príruby sa môžu oddeliť v dôsledku tepelnej rozťažnosti alebo ohybu. Konštrukcia plochej príruby musí brať do úvahy všetky tieto faktory. Hrubšia a tuhšia príruba odolá ohybu a udrží rovnomernejšie tlakové napätie na tesnení. Väčší počet menších skrutiek poskytne rovnomernejšiu upínaciu silu ako menší počet väčších skrutiek. A materiál tesnenia musí byť vybraný tak, aby odolal relaxácii a chemickému útoku.

Nasledujúca tabuľka sumarizuje kľúčové sily a faktory, ktoré určujú spoľahlivosť skrutkovaného plochého prírubového tesnenia.

Faktor Popis Vplyv na tesnenie
Napnutie skrutky Elastické roztiahnutie skrutky pri utiahnutí Poskytuje zvieraciu silu, ktorá stláča tesnenie
Kompresia tesnenia Deformácia tesnenia pri zaťažení skrutkou Vypĺňa nerovnosti povrchu a vytvára tesnenie
Tuhosť príruby Odolnosť príruby proti ohybu pri zaťažení skrutkou Zabezpečuje rovnomerné stlačenie tesnenia po celej ploche
Relaxácia tesnenia Strata kompresného napätia v priebehu času Znižuje tesniacu silu; sa musí minimalizovať
Tepelné efekty Diferenciálna expanzia skrutiek, prírub a tesnení Môže zvýšiť alebo znížiť zaťaženie skrutky
Vnútorný tlak Sila, ktorou pôsobí procesná tekutina Má tendenciu oddeľovať príruby; musí čeliť zaťaženiu skrutky

V spoločnosti Wenzhou Longan Flange Co., Ltd. navrhujeme naše ploché príruby na optimalizáciu týchto faktorov. Naše príruby sú vyrobené z vysoko kvalitnej ocele a sú opracované na presné rozmery, aby sa zabezpečilo správne uchytenie a rozloženie zaťaženia. Poskytujeme tiež technické poradenstvo pri výbere skrutiek, tesnení a postupoch uťahovania, aby sme našim zákazníkom pomohli dosiahnuť spoľahlivé tesnenia v ich špecifických aplikáciách.


2. Zaťaženie skrutky a krútiaci moment: Čísla, ktoré určujú úspech alebo neúspech

Zaťaženie skrutky je najdôležitejšou premennou pri dosahovaní spoľahlivého tesnenia. Ak je zaťaženie skrutky príliš nízke, tesnenie nebude dostatočne stlačené na utesnenie. Ak je zaťaženie skrutiek príliš vysoké, tesnenie sa môže rozdrviť, skrutky sa môžu povoliť alebo sa môže poškodiť príruba. Cieľové zaťaženie skrutky je určené odporúčaním výrobcu tesnenia, ktoré špecifikuje minimálne a maximálne tlakové napätie pre materiál tesnenia. Toto napätie sa potom prevedie na hodnotu krútiaceho momentu pomocou trenia závitu skrutky a geometrie spoja. Vzťah krútiaceho momentu a napätia je daný vzorcom: T = K × D × F, kde T je krútiaci moment, K je súčiniteľ matice (bezrozmerný koeficient, ktorý berie do úvahy trenie), D je menovitý priemer skrutky a F je požadované napätie skrutky.

Faktor matice K je kritický, ale často nepochopený parameter. Závisí to od mazania závitov, povrchovej úpravy skrutky a matice a prítomnosti akýchkoľvek povlakov. Typická hodnota pre K je 0,2 pre mazané oceľové skrutky, ale môže sa pohybovať od 0,1 do 0,3 v závislosti od podmienok. To znamená, že rovnaká hodnota krútiaceho momentu môže spôsobiť napnutie skrutky, ktoré sa mení trojnásobne. To je dôvod, prečo samotný krútiaci moment nie je spoľahlivým indikátorom zaťaženia skrutky. Pre kritické aplikácie používajú inžinieri presnejšie metódy, ako je meranie predĺženia skrutiek alebo priame indikátory napätia. V tabuľke nižšie sú uvedené typické hodnoty krútiaceho momentu pre bežné veľkosti skrutiek a materiály tesnení.

Veľkosť skrutky Typ tesnenia Cieľové napätie skrutky (MPa) Odporúčaný krútiaci moment (Nm) Nut faktor (K)
M16 Guma 30 - 50 80 - 120 0.20
M16 PTFE 40 - 60 100 – 150 0.20
M20 Špirálová rana 60 - 80 200 – 280 0.18
M24 Špirálová rana 60 - 80 350 – 480 0.18
M24 Kovový plášť 80 - 120 450 – 650 0.16

V našej továrni poskytujeme našim zákazníkom podrobné špecifikácie krútiaceho momentu pre každú plochú prírubu, ktorú vyrábame. Tieto špecifikácie vychádzajú z rozmerov príruby, veľkosti a materiálu skrutiek, typu tesnenia a prevádzkových podmienok. Odporúčame tiež použiť kalibrované momentové kľúče a overiť napnutie skrutiek pomocou druhej metódy, ako je meranie predĺženia skrutiek pomocou mikrometra alebo pomocou ultrazvukového merača napätia skrutiek. Tento prísny prístup k riadeniu zaťaženia skrutiek je nevyhnutný na dosiahnutie spoľahlivého utesnenia v kritických aplikáciách.


3. Výber tesnenia: stlačiteľný prvok, ktorý tvorí tesnenie

Tesnenie je komponent, ktorý v skutočnosti vytvára tesnenie v skrutkovanom plochom prírubovom spojení. Je to stlačiteľný materiál, ktorý je stlačený medzi čelami prírub. Tesnenie musí byť dostatočne mäkké, aby sa prispôsobilo povrchovým nerovnostiam plôch prírub, ale dostatočne pevné, aby odolalo vnútornému tlaku a chemickému pôsobeniu procesnej tekutiny. Musí byť tiež dostatočne pružný, aby si udržal svoje tlakové napätie v priebehu času a pri tepelných cykloch. Neexistuje jediný materiál tesnenia, ktorý by bol vhodný pre všetky aplikácie. Výber materiálu tesnenia závisí od teploty, tlaku a požiadaviek na chemickú kompatibilitu konkrétnej aplikácie.

Najbežnejšími materiálmi tesnení pre ploché príruby sú guma, PTFE, špirálovito vinuté a kovové opláštenie. Gumové tesnenia sa používajú v nízkotlakových a nízkoteplotných aplikáciách, ako sú rozvody vody a vzduchu. Tesnenia PTFE sa používajú v chemických aplikáciách, kde sa vyžaduje odolnosť voči agresívnym kvapalinám. Špirálovo vinuté tesnenia sa používajú vo vysokotlakových a vysokoteplotných aplikáciách, ako sú parné a uhľovodíkové potrubia. Tesnenia s kovovým plášťom sa používajú v najnáročnejších aplikáciách, kde sa vyžadujú najvyššie úrovne odolnosti voči teplote a tlaku. Nižšie uvedená tabuľka porovnáva kľúčové vlastnosti týchto tesniacich materiálov.

Materiál tesnenia Maximálna teplota (°C) Maximálny tlak (bar) Chemická odolnosť Typická aplikácia
Guma (NBR) 100 16 Dobré (voda, olej) Voda, vzduch, nízkotlaková para
PTFE 260 40 Výborne Chemické spracovanie, potraviny
Špirálová rana 500 100 Veľmi dobré Para, uhľovodíky, vysoký tlak
Kovový plášť 600 150 Výborne Vysoká teplota, vysoký tlak

V Wenzhou Longan Flange Co., Ltd. nevyrábame tesnenia, ale úzko spolupracujeme s našimi zákazníkmi, aby sme zaistili, že tesnenie, ktoré si vyberú, je kompatibilné s našimi plochými prírubami. Poskytujeme podrobné rozmery čela príruby vrátane zvýšenej výšky čela a povrchovej úpravy, ktoré sú rozhodujúce pre správne usadenie tesnenia. Na základe odporúčaní výrobcu tesnenia poskytujeme aj návod na namáhanie v tlaku tesnenia a krútiaci moment skrutiek. Naším cieľom je zabezpečiť, aby celý systém skrutkových spojov – príruba, tesnenie a skrutky – spolupracovali na dosiahnutie spoľahlivého utesnenia.


4. Povrchová úprava príruby: Prečo je drsnosť povrchu kritickým parametrom

Povrchová úprava čela príruby je kritickým parametrom, ktorý sa často prehliada. Tesnenie musí byť schopné prispôsobiť sa nerovnostiam povrchu čela príruby, aby sa vytvorilo tesnenie. Ak je povrch príliš drsný, tesnenie nemusí byť schopné vyplniť hlboké úžľabia a môže zostať úniková cesta. Ak je povrch príliš hladký, tesnenie nemusí byť schopné zachytiť povrch a môže sa pod tlakom skĺznuť alebo vytlačiť. Optimálna povrchová úprava je rovnováha medzi týmito dvoma extrémami. Pre väčšinu tesniacich materiálov sa odporúča drsnosť povrchu Ra 3,2 až 6,3 mikrometrov. To sa zvyčajne dosahuje opracovaním čela príruby zúbkovaným alebo sústredným drážkovým vzorom, známym ako "fonografická" povrchová úprava.

Zvuková úprava je špecifikovaná v normách ako ASME B16.5 a EN 1092-1. Povrchová úprava je vytvorená nástrojom, ktorý vyreže súvislú špirálovú drážku na čele príruby. Hĺbka drážky a rozstup sú riadené tak, aby sa dosiahla požadovaná drsnosť. Vzor drážky poskytuje rad hrebeňov a žliabkov, ktoré môže tesnenie uchopiť. Toto uchytenie zabraňuje vyfúknutiu tesnenia vnútorným tlakom a pomáha udržiavať tesnenie pri tepelných cykloch. Nižšie uvedená tabuľka poskytuje odporúčanú povrchovú úpravu pre rôzne materiály tesnení.

Materiál tesnenia Odporúčaná drsnosť povrchu (Ra, µm) Typ dokončenia
Guma 3,2 - 6,3 fonografický (sústredný alebo zúbkovaný)
PTFE 1,6 - 3,2 Fonografické alebo hladké
Špirálová rana 3,2 - 6,3 fonografický
Kovový plášť 3,2 - 6,3 fonografický

V našej továrni obrábame všetky naše ploché čelá prírub na špecifikovanú povrchovú úpravu pomocou CNC sústruhov s presnými nástrojmi. Povrchovú úpravu overujeme pomocou profilometra a výsledky zaznamenávame do našej dokumentácie kontroly kvality. To zaisťuje, že každá nami vyrobená plochá príruba poskytuje optimálny povrch pre tesnenie. Ponúkame tiež rad povrchových úprav, vrátane hladkej povrchovej úpravy, zúbkovanej povrchovej úpravy a povrchovej úpravy prstencových spojov, aby sme splnili požiadavky rôznych typov tesnení a aplikácií.


5. Postupnosť uťahovania skrutiek a kontrola kvality

Postupnosť uťahovania skrutiek je ďalším kritickým faktorom na dosiahnutie spoľahlivého utesnenia. Ak sú skrutky uťahované po jednej v náhodnom poradí, príruba sa zdeformuje a stlačenie tesnenia bude nerovnomerné. To môže viesť k netesnosti, aj keď sú konečné hodnoty krútiaceho momentu správne. Správny postup je dotiahnuť skrutky v hviezdicovom alebo krížovom vzore vo viacerých prechodoch. Prvý prechod by mal byť prechod s nízkym krútiacim momentom (zvyčajne 30 % konečného krútiaceho momentu), aby sa tesnenie usadilo a príruby boli zarovnané. Druhý prechod by mal byť prechod so stredným krútiacim momentom (zvyčajne 60 % konečného krútiaceho momentu). Posledný prechod by mal byť pri plnom krútiacom momente, opäť v hviezdicovom vzore. Toto postupné, rovnomerné uťahovanie zaisťuje, že tesnenie je stlačené rovnomerne a že čelá prírub zostanú rovnobežné.

Počet prechodov a špecifické hodnoty krútiaceho momentu závisia od veľkosti príruby, počtu skrutiek a materiálu tesnenia. Pre veľké príruby s mnohými skrutkami môžu byť potrebné tri alebo štyri priechody. Pre malé príruby môžu stačiť dva prechody. Nižšie uvedená tabuľka poskytuje všeobecný návod pre postupnosť uťahovania skrutiek.

Veľkosť príruby Počet skrutiek Odporúčané preukazy Vzor krútiaceho momentu
DN50 - DN100 4 - 8 2 Vzor hviezdy
DN150 - DN300 8 - 12 3 Vzor hviezdy
DN350 - DN600 12 - 20 3 - 4 Vzor hviezdy
> DN600 > 20 4+ Vzor hviezdy, viac stupňov

Kontrola kvality je nevyhnutná na zabezpečenie správneho vykonania postupu uťahovania. Po konečnom prechode krútiaceho momentu by mal kvalifikovaný inšpektor overiť krútiaci moment na každej skrutke pomocou kalibrovaného momentového kľúča. Inšpektor by mal tiež skontrolovať medzeru medzi plochami prírub v niekoľkých bodoch po obvode, aby sa ubezpečil, že sú príruby rovnobežné. Ak je medzera nerovnomerná, skrutky by sa mali povoliť a postup uťahovania zopakovať. V spoločnosti Wenzhou Longan Flange Co., Ltd. poskytujeme našim zákazníkom podrobné pokyny na inštaláciu a špecifikácie krútiaceho momentu pre každú plochú prírubu, ktorú vyrábame. Ponúkame tiež školenie na mieste a technickú podporu, aby sme našim zákazníkom pomohli dosiahnuť spoľahlivé tesnenia v ich kritických aplikáciách.


6. Často kladené otázky (FAQ)

Otázka 1: Aký je správny moment skrutky pre plochú prírubu?

Odpoveď: Správny krútiaci moment skrutky závisí od veľkosti skrutky, materiálu skrutky, materiálu tesnenia a prevádzkových podmienok. Zvyčajne je špecifikovaný výrobcom tesnenia alebo vypočítaný pomocou vzorca T = K × D × F, kde K je súčiniteľ matice, D je priemer skrutky a F je cieľové napätie skrutky. Poskytujeme podrobné špecifikácie krútiaceho momentu pre každú plochú prírubu, ktorú vyrábame vo Wenzhou Longan Flange Co., Ltd. Je nevyhnutné používať kalibrovaný momentový kľúč a dodržiavať odporúčanú postupnosť uťahovania.

Otázka 2: Prečo moja plochá príruba presakuje aj po utiahnutí skrutiek na špecifikovaný krútiaci moment?

Odpoveď: Existuje niekoľko možných dôvodov. Tesnenie môže byť poškodené alebo z nesprávneho materiálu. Čelá prírub môžu byť poškodené alebo majú nesprávnu povrchovú úpravu. Skrutky môžu byť kontaminované alebo nesprávne namazané, čo má za následok súčiniteľ matice, ktorý sa líši od predpokladanej hodnoty. Príruby nemusia byť rovnobežné. Alebo prevádzkové podmienky môžu prekročiť menovitý tlak alebo teplotu tesnenia. Na identifikáciu základnej príčiny je potrebná dôkladná kontrola všetkých komponentov a preskúmanie postupu inštalácie.

Otázka 3: Aký je rozdiel medzi vyvýšenou čelnou plochou a plochou čelnou prírubou?

Odpoveď: Vyvýšená čelná plochá príruba má na čelnej strane malý vyvýšený krúžok, zatiaľ čo plochá čelná príruba má úplne plochú čelnú plochu. Zvýšená plocha je navrhnutá tak, aby koncentrovala zaťaženie skrutky na tesnenie, čím sa zvyšuje tesniace napätie. Ploché príruby sa používajú s celoplošnými tesneniami a sú bežné v nízkotlakových aplikáciách a s liatinovými alebo plastovými prírubami. Výber závisí od použitia a protiľahlej príruby.

Otázka 4: Ako často by sa mali skrutky plochej príruby znovu uťahovať?

Odpoveď: Skrutky plochej príruby by sa mali znova dotiahnuť po prvých 24 hodinách prevádzky, najmä pri aplikáciách s vysokou teplotou, kde tepelná rozťažnosť a uvoľnenie tesnenia môže spôsobiť stratu zaťaženia skrutiek. Potom sa opätovné utiahnutie zvyčajne vykonáva počas plánovaných intervalov údržby, ako sú ročné odstávky. Frekvencia závisí od kritickosti aplikácie a prevádzkových podmienok. Odporúča sa tiež pravidelná kontrola tesnosti.

Otázka 5: Aký je maximálny tlak, ktorý môže plochá príruba utesniť?

Odpoveď: Maximálny tlak, ktorý môže plochá príruba utesniť, závisí od menovitého výkonu príruby, materiálu tesnenia a zaťaženia skrutiek. Napríklad plochá príruba triedy 150 so špirálovo vinutým tesnením dokáže utesniť až 20 barov pri teplote okolia. Príruba triedy 300 dokáže utesniť až 50 barov. Vyššie tlaky vyžadujú vyššie menovité hodnoty prírub a robustnejšie materiály tesnení. V našom závode vyrábame ploché príruby v rôznych tlakových triedach, aby sme splnili požiadavky rôznych aplikácií.


7. Záver

Dosiahnutie spoľahlivého tesnenia pomocou skrutkovanej plochej príruby je výzvou systémového inžinierstva. Vyžaduje správnu kombináciu zaťaženia skrutiek, stlačenia tesnenia, tuhosti príruby a povrchovej úpravy. Každý z týchto faktorov musí byť starostlivo špecifikovaný a kontrolovaný, aby sa zabezpečilo, že tesnenie zostane v stave stlačenia počas životnosti spoja. Zaťaženie skrutky musí byť dostatočné na stlačenie tesnenia, ale nie také vysoké, aby poškodilo tesnenie alebo prírubu. Tesnenie musí byť kompatibilné s procesnou kvapalinou a schopné odolať prevádzkovej teplote a tlaku. Čelá príruby musia byť ploché a musia mať správnu povrchovú úpravu, aby sa tesnenie prispôsobilo a priľnulo. A skrutky musia byť utiahnuté v správnom poradí, aby sa zabezpečilo rovnomerné rozloženie zaťaženia. V spoločnosti Wenzhou Longan Flange Co., Ltd. naša továreň vyrába ploché príruby už viac ako dve desaťročia a týmto faktorom sme hlboko porozumeli. Naše príruby sú presne spracované, aby sa zabezpečilo správne uchytenie a rozloženie zaťaženia, a našim zákazníkom poskytujeme technickú podporu, ktorú potrebujú na dosiahnutie spoľahlivých tesnení.

Či už navrhujete nový potrubný systém alebo udržiavate existujúci systém, pozývame vás, aby ste nás kontaktovali a prediskutovali vaše požiadavky na plochú prírubu. Náš tím inžinierov vám môže pomôcť vybrať správnu prírubu pre vašu aplikáciu, poskytnúť špecifikácie krútiaceho momentu a poskytnúť poradenstvo pri výbere a inštalácii tesnenia. Zaviazali sme sa poskytovať našim zákazníkom produkty najvyššej kvality a najlepšie možné služby.

Kontaktujte Wenzhou Longan Flange Co., Ltdprediskutovať vaše požiadavky na ploché príruby a zistiť, ako vám naše produkty môžu pomôcť dosiahnuť spoľahlivé utesnenie vo vašich kritických aplikáciách.

Súvisiace správy
We use cookies to offer you a better browsing experience, analyze site traffic and personalize content. By using this site, you agree to our use of cookies. Privacy Policy
Reject Accept